- 台州市鸿奈德碳素制品有限公司
- 18006769399

渗铜石墨电极有哪些
在电火花加工、精密模具制造以及高负荷放电工况中,电极材料的选用直接关系到加工效率、表面质量与模具寿命。石墨材料因其耐高温、抗热震、易加工等特性,长期以来是放电加工电极的主流选择。然而,在追求更高放电能量、更低电极损耗与更优表面光洁度的场景下,普通石墨电极的局限性也逐渐显现——其导电性与抗磨损能力在较端工况下仍有提升空间。正是在这样的技术需求驱动下,渗铜石墨电极应运而生,并逐步发展出多个品类,成为精密加工领域值得关注的一类材料方案。

所谓渗铜石墨电极,是将铜相通过特定工艺引入石墨基体孔隙中,形成石墨与铜相互贯穿的复合材料。铜的填充**改善了石墨的导电性与抗电蚀能力,同时保留了石墨易于机加工、重量较轻、热稳定性好的优点。根据基体石墨的材质、孔隙结构、铜含量以及制备工艺的不同,渗铜石墨电极可大致分为以下几类。
第一类,是按基体石墨类型区分的渗铜石墨电极。 石墨基体的品质直接决定了渗铜后的综合性能。采用细颗粒等静压石墨作为基体时,其孔径分布均匀、结构致密,铜相填充后界面结合紧密,适合高精度、低损耗的精密放电加工;而采用中粗颗粒石墨为基体时,孔隙相对较大,渗铜量可相应提高,导电性更为**,适用于对加工效率要求较高、对表面细节要求相对宽松的粗加工或大电流放电场景。不同基体带来的性能差异,使得渗铜石墨电极能够覆盖从精加工到粗加工的较宽工艺区间。
第二类,是按铜含量与分布特征区分的渗铜石墨电极。 铜的引入比例直接影响材料的导电率、抗弯强度与热膨胀行为。铜含量较低的渗铜石墨电极,保留了更多石墨本身的特性,加工表面细腻、电极损耗较小,适合精细花纹与镜面放电;铜含量较高的品类则在大电流条件下表现出更低的电阻率与更均匀的放电蚀除,适用于大型模具型腔的快速开粗。此外,通过控制渗铜工艺使铜相沿特定方向分布,还可获得各向性能有所差异的电极材料,以满足特殊放电方向的需求。
第三类,是按后期处理与复合方式区分的渗铜石墨电极。 在渗铜基础上,部分产品还会结合浸渍、涂层等后期处理工艺,进一步封堵残余孔隙、改善表面特性或提升抗氧化能力。例如,经树脂浸渍后再渗铜的电极,表面致密度更高,放电过程中电极边角保持性更好;而带有特定涂层的渗铜石墨电极,则在抑制碳粉附着、改善排屑条件方面具有积极意义。这类复合处理方式,使渗铜石墨电极在复杂工况下的适应性进一步增强。

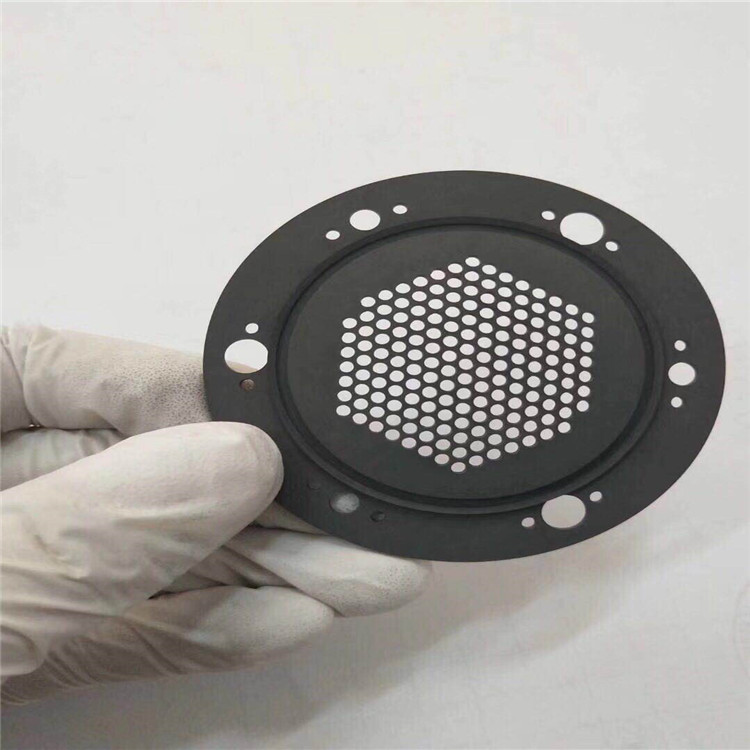
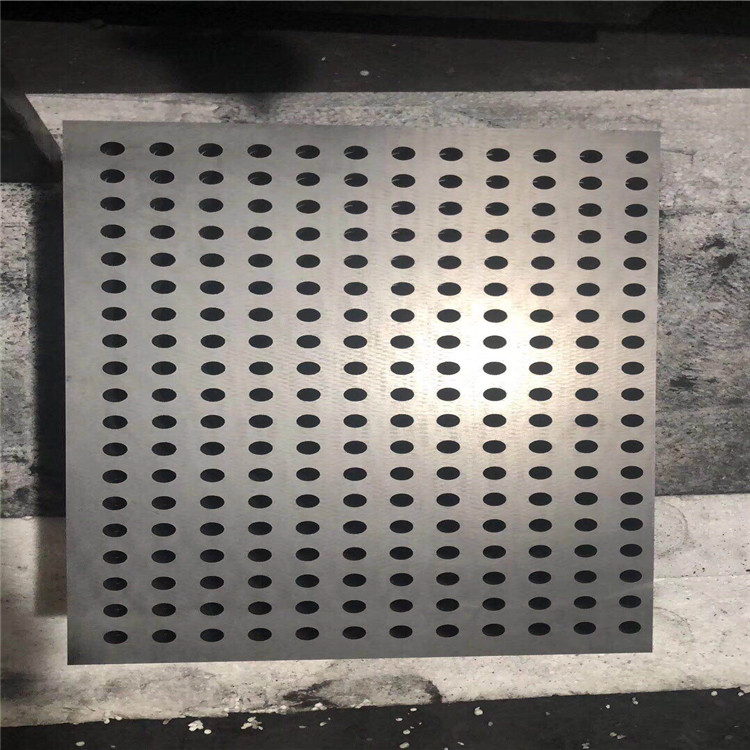
第四类,是按应用形态与结构形式区分的渗铜石墨电极。 从形态上看,渗铜石墨电极可加工为板状、棒状、块状以及各种异型结构件。板状渗铜石墨电极常用于大面积放电与模具镶块加工;棒状电极则多用于深孔、窄槽等部位的放电;而异型渗铜石墨电极则依据具体模具结构进行定制加工,例如用于手机玻璃热弯模具的精密电极、用于半导体封装模具的微细电极等。形态的多样化,使得渗铜石墨电极能够灵活对接不同加工部位的几何要求。

需要指出的是,渗铜石墨电极并非简单地将铜与石墨混合,其性能优劣很大程度上取决于基体石墨的孔径控制、渗铜工艺的均匀性以及后续机加工的精度水平。若铜相填充不充分或分布不均,不仅无法发挥铜的导电优势,反而可能在放电过程中造成局部过热与异常损耗。因此,从材料选择到结构设计再到精密加工,每一个环节都需要具备相应的技术积累与工艺控制能力。
在实际选用时,用户应结合自身加工对象的材质、放电参数、表面粗糙度要求以及电极损耗容忍度,综合判断渗铜石墨电极的适用品类。对于追求高表面质量与低损耗的精密放电,可优先考虑细颗粒基体、适中铜含量的品类;对于注重效率与稳定性的粗加工,则可选用铜含量较高、结构强度较好的品类。与此同时,渗铜石墨电极的加工精度与交付一致性同样不容忽视,这直接关系到电极的装夹重复性与较终型腔尺寸的准确性。
从材料研发到加工制造,从原材料甄选到后期处理,渗铜石墨电极的每一个品类背后都对应着一套完整的工艺链条。作为专注于石墨材料研发与加工制造的综合型供应商,鸿奈德碳素在石墨材料的选型、机加工与后期处理方面积累了较为完整的服务能力。公司可依据客户的具体放电工况与结构要求,提供从材料建议到成品加工的一体化支持,帮助用户在渗铜石墨电极的选用中获得更为匹配的解决方案。未来,随着放电加工向更高精度、更高效率方向持续演进,渗铜石墨电极的品类与性能也将不断丰富与优化,为精密制造领域提供更多可靠的材料选择。